
Offset dao trên máy tiện CNC là một trong những bước quan trọng trong quá trình setup máy trước khi gia công chính thức. Quy trình này đòi hỏi người vận hành cần phải thiết lập chính xác thông số của dao cắt so với hệ toạ độ máy.
Offset dao trên máy tiện CNC là gì?
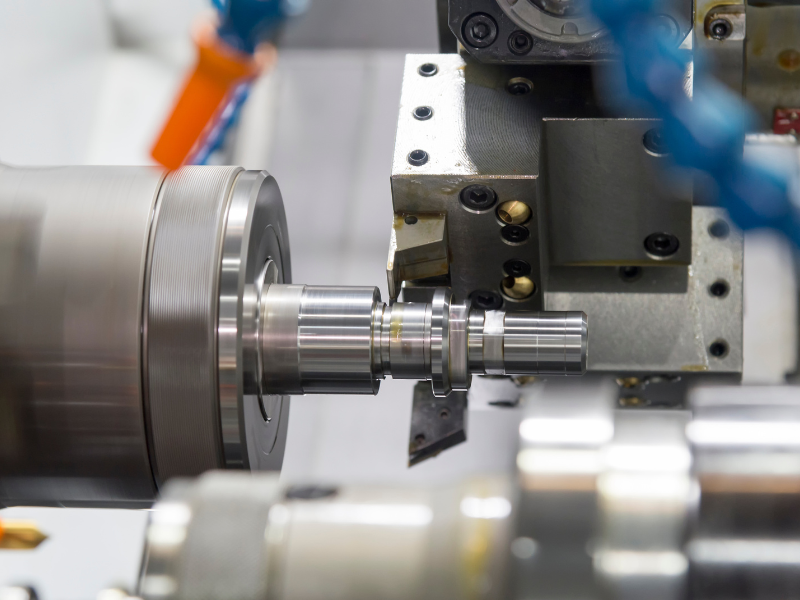
Offset dao trên máy tiện CNC là quá trình xác định và nhập các giá trị bù liên quan đến vị trí hình học và độ mòn của dao vào hệ điều khiển CNC. Thông qua các giá trị này, bộ điều khiển có thể xác định vị trí thực tế của mũi dao so với hệ tọa độ gia công.
Trong gia công tiện, dao thường được lắp trên ổ dao hoặc turret. Mỗi dao có vị trí lắp đặt và hình dạng mũi dao khác nhau. Vì vậy, cùng một tọa độ lập trình nhưng mỗi dao cần có thông số bù tương ứng.
Thông thường, bảng Tool Offset trên máy tiện CNC sẽ bao gồm các thông số chính như:
- X: Giá trị offset theo phương X, liên quan trực tiếp đến đường kính hoặc bán kính gia công
- Z: Giá trị offset theo phương Z, xác định vị trí dao theo chiều dài chi tiết
- Wear: Giá trị bù mòn dao, dùng để hiệu chỉnh nhỏ khi kích thước thực tế bắt đầu sai lệch
- Geometry: Thông số hình học ban đầu của dao sau khi thực hiện đo hoặc lấy chuẩn
- Tool No./Offset No.: Số dao và số ô offset tương ứng trong chương trình.
Tuỳ theo từng loại máy và hệ điều khiển mà tên gọi cũng như cách hiển thị có thể khác nhau. Do đó, người vận hành cần lưu ý phải thực hiện bước kiểm tra và đối chiếu với manual của máy trước khi thao tác.
XEM THÊM: Top 5 máy tiện CNC nhỏ Taikan chất lượng cao, giá thành rẻ
Mục đích của việc thực hiện offset dao trên máy tiện CNC
Để có thể vận hành máy tiện CNC cần rất nhiều bước và offset dao là một trong những bước quan trọng nhất. Khi thực hiện offset đúng, máy có thể xác định chính xác vị trí mũi dao, bù sai lệch kích thước trong quá trình gia công và duy trì độ ổn định giữa các chi tiết. Ngược lại, nếu nhập sai thông số offset, máy có thể gia công sai kích thước, gây va chạm dao hoặc thậm chí ảnh hưởng đến phôi và thiết bị.
Đảm bảo dao được xác định đúng vị trí
Trong thực tế gia công, máy CNC sẽ không thể tự nhìn thấy được vị trí gia công thực tế cũng vị trí của mũi dao. Do đó, cần offset chính xác từng thông số toạ độ để hệ điều khiển tính toán vị trí dao chuẩn khi chạy chương trình.
Đảm bảo kích thước chi tiết
Trong tiện CNC, chỉ một sai lệch nhỏ ở vị trí dao cũng có thể ảnh hưởng trực tiếp đến đường kính, chiều dài hoặc các kích thước liên quan. Việc thiết lập và điều chỉnh offset đúng giúp người vận hành kiểm soát kích thước sau mỗi lần gia công, đặc biệt khi cần duy trì dung sai chặt chẽ trong sản xuất hàng loạt.
Bù sai lệch do mòn dao
Trong quá trình cắt, lưỡi dao sẽ bị mài mòn theo thời gian. Khi dao mòn, kích thước chi tiết có thể bắt đầu thay đổi dù chương trình CNC không thay đổi. Lúc này, Wear Offset có thể được sử dụng để hiệu chỉnh lượng sai lệch nhỏ mà không cần sửa trực tiếp chương trình gia công.
Phương pháp bù sai lệch do mòn dao thường được sử dụng để đảm bảo kích thước ổn định trong quá trình sản xuất liên tục.
Hạn chế việc sửa chương trình CNC không cần thiết
Nếu kích thước sai lệch xuất phát từ mòn dao hoặc sai lệch nhỏ trong thực tế gia công, việc chỉnh Wear Offset thường thuận tiện hơn việc thay đổi tọa độ trực tiếp trong chương trình.
Tuy nhiên, cần xác định đúng nguyên nhân trước khi bù. Nếu sai lệch đến từ chương trình, gá đặt, dao không đúng chủng loại hoặc phôi không đúng kích thước thì chỉ điều chỉnh offset có thể không giải quyết được vấn đề.
Hướng dẫn quy trình offset dao trên máy tiện CNC
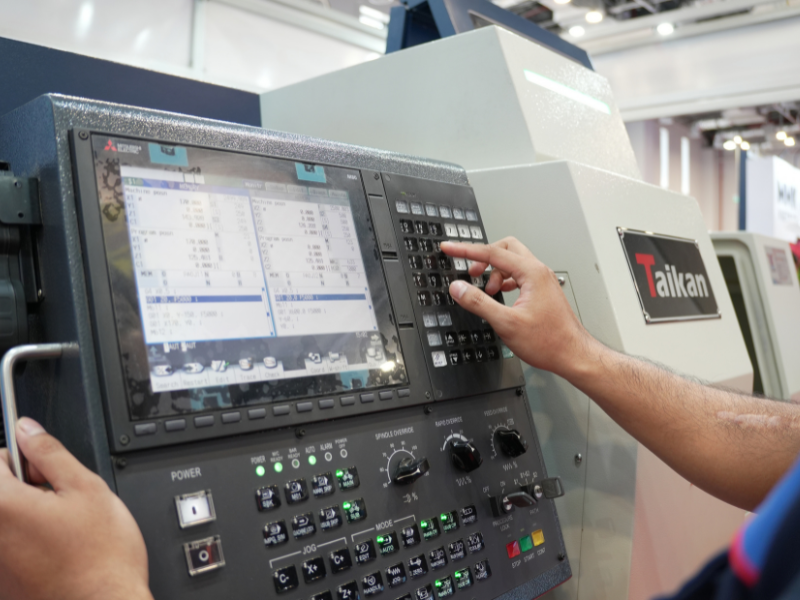
Bước 1: Kiểm tra dao và vị trí lắp dao
Trước khi thực hiện offset, cần kiểm tra dao đã được lắp đúng vị trí trên turret hay chưa. Cần xác định chính xác số lượng dao, thông số offset tương ứng, loại insert và holder, hướng lắp dao, chiều cao mũi dao và tình trạng insert.
Đối với dao tiện ngoài, dao tiện trong, dao tiện ren, dao rãnh hoặc dao cắt đứt, hình học và hướng lắp có thể khác nhau. Cần đảm bảo đúng dao theo chương trình trước khi lấy offset.
Bước 2: Đưa dao về vị trí an toàn
Di chuyển ổ dao về vị trí phù hợp để thực hiện thao tác lấy chuẩn. Khi jog dao, nên sử dụng tốc độ thấp và quan sát khoảng cách giữa dao với mâm cặp, phôi và các bộ phận khác. Đặc biệt cần chú ý khi dao được đưa đến gần mặt đầu phôi hoặc đường kính ngoài. Không nên di chuyển nhanh khi chưa xác định chính xác tọa độ và khoảng cách an toàn.
Bước 3: Lấy offset theo phương X
Đây là bước quan trọng để xác định vị trí dao theo đường kính chi tiết. Một phương pháp phổ biến là cho dao tiện nhẹ một đoạn trên đường kính ngoài của phôi, sau đó dừng máy và đo đường kính thực tế bằng dụng cụ đo phù hợp.
Ví dụ, nếu đường kính sau khi tiện thử đo được Ø50,00 mm, người vận hành nhập hoặc xác nhận giá trị theo phương pháp đo offset của hệ điều khiển. Với một số máy Fanuc, người vận hành có thể sử dụng chức năng Measure trong màn hình Tool Offset để nhập giá trị đường kính đã đo. Tuy nhiên, giao diện và trình tự phím có thể khác nhau giữa các máy.
Bước 4: Lấy offset theo phương Z
Tiếp theo cần xác định vị trí dao theo chiều dài chi tiết, tuỳ kinh nghiệm của người vận hành mà có thể áp dụng các cách khác nhau. Có thể cho dao chạm hoặc tiện nhẹ vào mặt đầu phôi theo phương pháp setup được quy định, sau đó xác định vị trí Z tương ứng.
Nếu mặt đầu phôi được chọn làm Z0, người vận hành cần thiết lập offset sao cho bộ điều khiển xác định chính xác vị trí mũi dao so với mặt chuẩn này. Khi thực hiện, cần thống nhất rõ điểm chuẩn Z0 trong chương trình. Nếu chương trình lấy mặt đầu phôi làm Z0 nhưng offset lại được thiết lập theo một mặt chuẩn khác, toàn bộ kích thước theo chiều dài có thể bị sai.
Bước 5: Kiểm tra lại bảng Tool Offset
Sau khi lấy offset X và Z, cần kiểm tra lại xem có đúng số dao, đúng thông số offset, giá trị X, giá trị Z, hướng dao và thông số mũi dao nếu hệ điều khiển yêu cầu. Lưu ý không nên chuyển ngay sang chạy tự động chỉ vì đã nhập xong giá trị.
Bước 6: Chạy thử chương trình
Trước khi gia công chính thức, nên kiểm tra chương trình bằng Graphics/Simulation, Single Block, Dry Run hoặc các chức năng hỗ trợ khác nếu máy được trang bị. Khi chạy thử, cần quan sát đường chạy dao, đặc biệt ở những đoạn dao tiến nhanh, dao tiếp cận phôi, dao vào lỗ hoặc di chuyển gần mâm cặp.
Nếu máy có chức năng giới hạn tốc độ chạy thử hoặc Feed Override, có thể sử dụng để kiểm soát quá trình kiểm tra.
Những điều cần lưu ý khi thực hiện offset dao trên máy tiện CNC
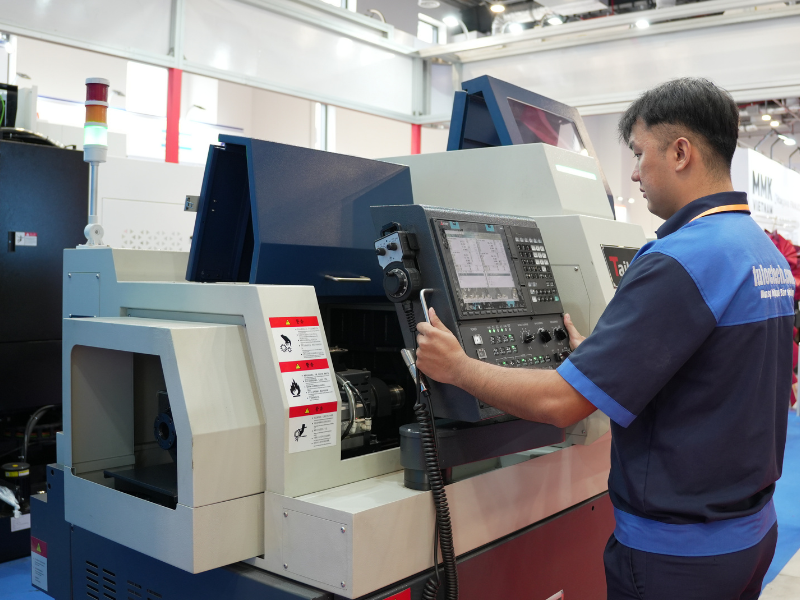
Để thực hiện quy trình offset dao trên máy tiện CNC hiệu quả, người vận hành cần lưu ý một số điều sau đây:
Kiểm tra kỹ số dao và số offset
Một trong những lỗi thường gặp là lấy đúng offset nhưng nhập vào sai số dao hoặc chương trình gọi một offset khác với offset đã thiết lập. Trước khi chạy máy, cần đối chiếu các thông số Tool No., Offset No. và lệnh gọi dao trong chương trình.
Không nhập offset khi chưa xác định rõ đơn vị
Cần kiểm tra máy đang sử dụng đơn vị mm hoặc inch. Trong một số trường hợp, việc nhập sai đơn vị có thể dẫn đến sai lệch rất lớn và tiềm ẩn nguy cơ va chạm.
Luôn kiểm tra khoảng cách an toàn
Khi lấy offset hoặc chạy thử chương trình, đặc biệt chú ý khoảng cách giữa dao với mâm cặp, chấu kẹp, ụ động, phôi và các thiết bị trong vùng gia công. Với chương trình mới hoặc dao mới, nên chạy kiểm tra ở chế độ phù hợp trước khi chuyển sang gia công tự động.
Đo kiểm sau khi offset
Offset chính xác không có nghĩa chi tiết chắc chắn đạt kích thước ngay từ lần chạy đầu tiên. Điều kiện cắt, độ mòn dao, nhiệt độ, vật liệu phôi và phương pháp gá đều có thể ảnh hưởng đến kết quả. Do đó, cần đo kiểm chi tiết sau gia công và ghi nhận dữ liệu để điều chỉnh quy trình khi cần thiết.
Thực hiện offset đúng không chỉ giúp nâng cao độ chính xác mà còn hạn chế lỗi kích thước, giảm nguy cơ va chạm và hỗ trợ duy trì sự ổn định khi gia công hàng loạt. Tuy nhiên, người vận hành cần thực hiện theo đúng hệ điều khiển và hướng dẫn của từng dòng máy, không áp dụng máy móc một quy trình cho mọi thiết bị.
Hi vọng những thông tin về cách thực hiện offset dao trên máy tiện CNC của Taikan Việt Nam sẽ giúp ích cho Quý bạn đọc. Nếu cần hỗ trợ giải đáp các thắc mắc hoặc hỗ trợ tư vấn máy CNC Taikan, vui lòng liên hệ ngay với chúng tôi để được hỗ trợ nhanh chóng.
NHÀ PHÂN PHỐI DUY NHẤT THƯƠNG HIỆU TAIKAN TẠI VIỆT NAM
- Trụ Sở Chính: 280 Bến Than, Xã Bình Mỹ, TP. HCM
- Chi nhánh TLT – Hồ Chí Minh: 197 Võ Văn Bích, Xã Phú Hòa Đông, TP. HCM
- Chi Nhánh TLT – Hà Nội: Km6 Võ Văn Kiệt, Xã Phúc Thịnh, Thủ đô Hà Nội
- Chi nhánh TLT – Gia Lai: Lô B2, Đường số 11, KDC Nguyễn Văn Linh, Bình Định, Gia Lai
- Chi nhánh TLT – Ninh Bình: Km 101 QL10 Hồng Phúc, Phường Thiên Trường, Tỉnh Ninh Bình
- Hotline: 1900.98.99.08