
Cách thiết lập dao máy CNC Fanuc là mối bận tâm hàng đầu của những người đang làm việc trong lĩnh vực gia công cơ khí. Bởi lẽ, cách thiết lập dao ảnh hưởng trực tiếp đến hiệu quả gia công cũng như chất lượng sản phẩm.
Để hiểu hơn về cách thiết lập dao máy CNC Fanuc, hãy cùng chúng tôi tìm hiểu trong bài viết dưới đây nhé!
Hướng dẫn cách thiết lập dao máy CNC Fanuc – Máy phay CNC

Trên thực tế, cách thiết lập dao máy CNC Fanuc yêu cầu người vận hành phải trang bị kiến thức và kinh nghiệm để thực hiện công việc một cách chính xác và đạt được hiệu quả cao. Các bước thực hiện cách thiết lập dao máy CNC Fanuc đối với máy phay gồm:
- Bước 1: Để đầu chạm trên băng máy, mặt đầu ê tô hoặc mặt đầu phôi.
- Bước 2: Chọn dao cắt cần thiết lập, ví dụ dao số T04.
- Bước 3: Di chuyển trục Z nhấn vào mặt đầu của đầu chạm đến vị trí 0. Lúc này mặt đầu dao sẽ cách mặt đầu phôi là 50mm. Lưu ý: Trục chính không quay. Ghi nhớ tọa độ Z Machine.
- Bước 4: Mở bảng thiết lập dao và chọn mục offset, di chuyển trỏ đến vị trí Geom (H).
- Bước 5: Chọn vị trí nhập giá trị thiết lập cho chiều dài dao số 4 ở hàng số 4. Nhập giá trị Z Machine đã ghi nhớ ở trên vào vị trí (Ví dụ -236.36), sau đó nhấn Input. Sau đó máy sẽ xuất kết quả thiết lập dao trên màn hình bảng điều khiển.
Sau khi thực hiện cách thiết lập dao máy CNC Fanuc đối với dòng máy phay CNC, cần kiểm tra lại các thông số như sau:
- Bước 6: Di chuyển dao ra xa chi tiết gia công.
- Bước 7: Dùng chế độ MDI để kiểm tra tọa độ thiết lập dao, bằng cách cho chạy lệnh G (G54 – G59).
- Bước 8: Di chuyển bàn và đánh giá bằng tọa độ X, Y, Z trên ô ABSOLUTE.
- Bước 9: Di chuyển trục X đến X0, Y0, Z0.
- Bước 10: Nếu X0, Y0, Z0 phù hợp với vị trí điểm chuẩn cần thiết lập thì các thao tác thiết lập điểm chuẩn gia công đã chính xác.
Nếu không phù hợp thì phải kiểm tra lại các bước làm sai. Thông thường sai ở bước tính giá trị X, Y và nhập giá trị vào ô nhớ.
Cách thiết lập dao máy CNC Fanuc – Máy tiện CNC
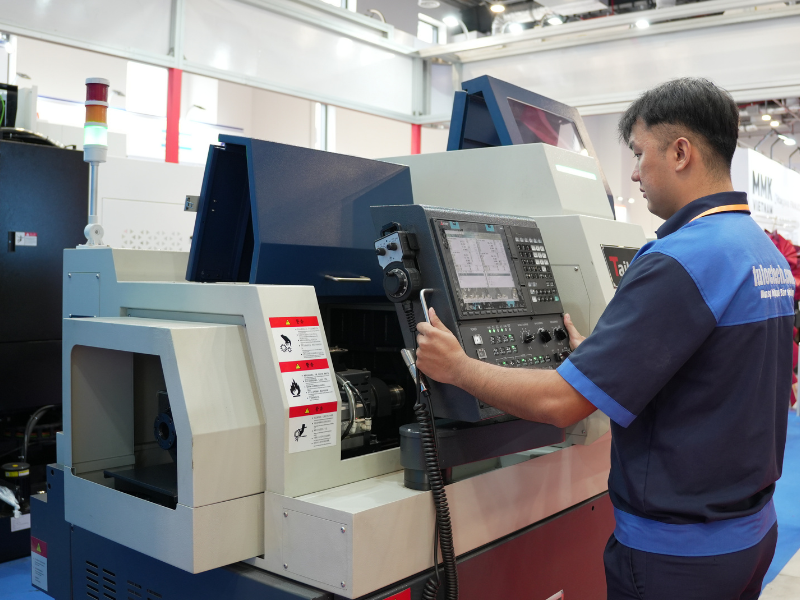
Còn đối với máy tiện CNC, cách thiết lập dao máy CNC Fanuc sẽ được thực hiện thông qua những bước cơ bản sau:
Bước 1: Chuẩn bị
- Trước khi thực hiện cách thiết lập dao máy CNC Fanuc, cần đảm bảo máy tiện CNC sạch sẽ: loại bỏ bụi bẩn, vật cản trở trên máy để đảm bảo an toàn và chính xác trong quá trình set dao.
- Chuẩn bị dụng cụ: Bao gồm chìa khóa lục giác, cờ lê, thước đo, bút ghi chú để hỗ trợ thao tác hiệu quả.
- Lựa chọn dao cắt phù hợp: Việc lựa chọn dao tiện dựa trên yêu cầu gia công cụ thể, ví dụ như loại vật liệu, hình dạng chi tiết, độ chính xác cần thiết. Đây là công đoạn rất quan trọng, nó ảnh hưởng trực tiếp đến hiệu quả của cách thiết lập dao máy CNC Fanuc.
- Kiểm tra dao cắt: Đảm bảo dao không bị sứt mẻ, gãy vỡ để tránh ảnh hưởng đến chất lượng gia công.
Bước 2: Gá dao
Sau khi đã thực hiện xong công đoạn chuẩn bị trước khi thiết lập dao trên máy tiện CNC, tiếp theo là bước gá dao. Đây là một công đoạn không kém phần quan trọng trong quá trình vận hành máy CNC. Để dao tiện hoạt động chính xác, cần thực hiện đúng những công đoạn sau để cố định dao cắt trên máy tiện CNC.
- Lắp đặt dao cắt: Làm theo hướng dẫn của nhà sản xuất để lắp đặt dao chính xác vào mâm cặp hoặc trục chính của máy.
- Siết chặt dao: Sử dụng loại cờ lê phù hợp để siết chặt dao, đảm bảo dao được cố định chắc chắn.
Bước 3: Xác định vị trí của dao cắt với chi tiết
Di chuyển dao cắt đến vị trí tiếp xúc với chi tiết gia công, sử dụng thước đo chính xác để xác định các khoảng cách giữa dao cắt và chi tiết gia công thích hợp:
- Chiều dài dao cắt: là khoảng cách từ đầu dao đến mặt phôi.
- Chiều cao của dao cắt: là khoảng cách từ tâm dao đến mặt phôi.
- Góc dao: Áp dụng cho một số loại dao, góc dao cần được set đối với một số loại dao cụ thể để đảm bảo độ chính xác gia công.
Sau khi đã xác định chính xác vị trí của dao cắt trên máy tiện CNC, cần phải ghi lại giá trị đo được và nhập vào bảng thiết lập dao trên màn hình điều khiển máy CNC.
Bước 4: Lập trình tiện CNC
Sau khi có mô hình sản phẩm hoàn chỉnh, người vận hành máy CNC cần sử dụng phần mềm CAM để tạo ra đường đi cắt cho máy tiện CNC. Đường đi cắt này xác định cách mà dao cắt sẽ di chuyển trên vật liệu để tạo ra sản phẩm cuối cùng.
Cuối cùng, phần mềm CAM sẽ chuyển đổi đường đi cắt thành mã G-code, một loạt các lệnh và số liệu được máy tiện CNC hiểu và thực hiện. Mã G-code chứa các lệnh và tham số cụ thể, như tốc độ cắt, vị trí khởi đầu và kết thúc của mỗi cắt, độ sâu cắt, và nhiều thông số khác.
Bước 5: Kiểm tra lại và khởi động chương trình tiện tự động
Bước cuối cùng sau khi đã hoàn thành xong các bước trên là kiểm tra lại cách thiết lập dao máy CNC fanuc đã chính xác chưa, nếu đã chính xác thì tiến hành khởi động máy tiện CNC để tiến hành gia công chi tiết.
Các mã lệnh cơ bản trong lập trình Fanuc (G-code & M-code)
Một số mã lệnh G-code điển hình
Mỗi dòng lệnh trong chương trình CNC thường được bắt đầu bằng G và gọi là G-Code hay mã G. Mỗi G-Code sẽ có chức năng điều khiển các hoạt động chính di chuyển đến dụng cụ máy CNC. Dưới đây là một số G-Code dùng cho hệ điều hành FANUC cần thiết cho một người thợ vận hành máy.
- G00: Định vị dao nhanh
- G01: Nội suy theo đường thẳng.
- G02: Nội suy cung tròn cùng chiều kim đồng hồ.
- G03: Nội suy cung tròn ngược chiều kim đồng hồ
- G04: Tạm dừng chương trình theo thời gian.
- G17: Chọn mặt phẳng gia công là XY
- G18: Chọn mặt phẳng gia công là XZ
- G19: Chọn mặt phẳng gia công là YZ
- G28: Quay về điểm gốc.
- G30: Quay trở về điểm gốc thứ 2,3,4.
- G40: Bỏ bù bán kính mũi dao.
- G41: Bù trái bán kính mũi dao.
- G42: Bù phải bán kính mũi dao
- G43: Bù trừ dao dương theo chiều dài dao
- G44: Bù trừ dao âm theo chiều dài dao
- G49: Bỏ bù chiều dài dao
- G54: Chọn gốc phôi tọa độ gia công thứ 1
- G55: Chọn gốc phôi tọa độ gia công thứ 2
- G56: Chọn gốc phôi tọa độ gia công thứ 3
- G57: Chọn gốc phôi tọa độ gia công thứ 4
- G58: Chọn gốc phôi tọa độ gia công thứ 5
- G59: Chọn gốc phôi tọa độ gia công thứ 6
- G68: Lệnh xoay tọa độ
- G69: Lệnh kết thúc xoay tọa độ
- G73: Khoan bẻ phoi
- G74: Taro ren trái
- G76: Doa tinh lỗ
- G80: Hủy chu trình khoan lỗ
- G81: Khoan mồi
- G82: Khoan có thời gian dừng ở đáy lỗ
- G83: Khoan sâu
- G84: Taro ren phải
- G85: Doa lỗ và lùi dao ra với tốc độ tiến dao.
- G86: Doa lỗ và lùi dao ra ngoài mà trục chính ngừng quay
- G87: Doa mặt sau lỗ
- G88: Doa lùi dao bằng tay
- G89: Doa có thời gian dừng ở đáy lỗ
- G90: Lập trình tuyệt đối
- G91: Lập trình tương đối
- G92: Thiết lập gốc tọa độ từ vị trí hiện tại của dụng cụ
- G98: Lùi dao đến cao dộ xuất phát, trong các chu trình gia công lỗ
- G99: Lùi dao đến cao dộ an toàn, trong các chu trình gia công
Các lệnh M điển hình cho một trung tâm gia công CNC
M-Code có chức năng là phụ trợ cho G-Code như kiểm soát hoạt động của máy CNC. Có nhiều M-Code được tìm thấy trong hệ điều hành của máy CNC như M08, đây là mã bật nước làm mát,… Dưới đây là một số G-Code thường dùng:
- M00: Dừng chương trình
- M01: Dừng tùy chọn
- M02: Kết thúc chương trình
- M03: Trục xoay theo chiều kim đồng hồ
- M04: Trục xoay ngược chiều kim đồng hồ
- M05: Dừng trục chính
- M06: Thay dao
- M08: Nước làm mát bật
- M09: Tắt nước làm mát
- M10: Kẹp
- M11: Mở Kẹp
- M30: Kết thúc chương trình và tua lại từ đầu chương trình
- M98: Gọi chương trình con
- M99: Kết thúc chương trình con
Những lưu ý trong cách thiết lập dao máy CNC Fanuc
Thiết lập dao máy CNC Fanuc là một quy trình quan trọng để đảm bảo máy hoạt động chính xác và hiệu quả. Dưới đây là một số lưu ý quan trọng khi thiết lập dao trên máy CNC Fanuc:
1. Kiểm tra và làm sạch dao:
- Trước khi lắp dao vào máy, hãy kiểm tra dao để đảm bảo không có vết nứt hay hỏng hóc
- Làm sạch dao và trục dao để tránh bụi bẩn và các mảnh vụn kim loại có thể gây ảnh hưởng đến độ chính xác
2. Lắp đặt dao đúng cách:
- Đảm bảo dao được lắp đúng vị trí và chặt chẽ trong trục dao
- Sử dụng dụng cụ chuyên dụng để vặn chặt dao, tránh vặn quá chặt hoặc quá lỏng
3. Cài đặt thông số dao:
- Nhập các thông số kỹ thuật của dao vào bộ điều khiển CNC, bao gồm đường kính dao, chiều dài dao, và các thông số cắt (tốc độ cắt, tốc độ trục chính, lượng tiến dao, v.v.)
- Đảm bảo các thông số này phù hợp với vật liệu gia công và loại công việc cần thực hiện
4. Kiểm tra bù dao (Tool Offset):
- Cài đặt và kiểm tra bù dao để đảm bảo độ chính xác của quá trình gia công
- Điều chỉnh bù dao dựa trên kết quả kiểm tra và gia công thử nghiệm
Xem thêm: Cách thiết lập máy phay CNC cơ bản cho người mới bắt đầu
5. Kiểm tra chương trình gia công:
- Trước khi bắt đầu gia công, chạy chương trình ở chế độ mô phỏng hoặc chạy thử với tốc độ chậm để kiểm tra
- Đảm bảo không có lỗi trong chương trình và dao di chuyển đúng theo đường dẫn đã thiết lập
6. Bảo dưỡng định kỳ:
- Thực hiện bảo dưỡng định kỳ cho máy CNC và dao để đảm bảo máy luôn hoạt động trong tình trạng tốt nhất
- Kiểm tra và thay thế các bộ phận bị mòn hoặc hỏng hóc kịp thời.
Cách thiết lập dao máy CNC Fanuc chính xác và đúng quy trình không chỉ giúp nâng cao hiệu suất gia công mà còn đảm bảo độ bền của máy móc và chất lượng sản phẩm. Bằng cách thực hiện đúng tuần tự các bước được liệt kê trong bài, bạn sẽ có thể dễ dàng hoàn tất cách thiết lập dao máy CNC Fanuc một cách nhanh chóng và hiệu quả hơn.
Để mua hàng, tư vấn, giải đáp các thắc mắc chi tiết hơn về máy phay CNC, máy tiện CNC chất lượng cao, giá tốt, hãy liên hệ ngay với Taikan Việt Nam để được hỗ trợ tốt nhất.
————
NHÀ PHÂN PHỐI DUY NHẤT THƯƠNG HIỆU TAIKAN TẠI VIỆT NAM
- Trụ Sở Chính: 280 Bến Than, Xã Bình Mỹ, TP. HCM
- Chi nhánh TLT -Hồ Chí Minh: 197 Võ Văn Bích, Xã Phú Hòa Đông, TP. HCM
- Chi Nhánh TLT – Hà Nội: Thôn Phù Trì, Xã Quang Minh, Thành phố Hà Nội
- Chi nhánh TLT – Gia Lai: Lô B2, Đường số 11, KDC Nguyễn Văn Linh, Bình Định, Gia Lai
- Chi nhánh TLT – Ninh Bình: Km 101 QL10 Hồng Phúc, Phường Thiên Trường, Tỉnh Ninh Bình
- Hotline: 1900.98.99.08